
チタン加工における スウェージング技術とは
スウェージング加工とは、回転するダイスによって素材を外周から打撃・圧縮し、径を絞りながら成形する塑性加工の一種です。チタン素材は密度が約4.5g/cm³と鉄の約60%でありながら高い比強度を持つため、軽量化が求められる分野で広く採用されています。
しかし、チタンはヤング率が低く加工硬化しやすいという特性があり、切削加工だけでは対応が難しい形状も少なくありません。そこで注目されるのが、スウェージング加工と切削加工を組み合わせた複合加工技術です。塑性加工で大まかな形状を成形した後に切削で仕上げることで、チタン精密加工の幅が大きく広がります。
スウェージングと切削を組み合わせたチタン加工の実際
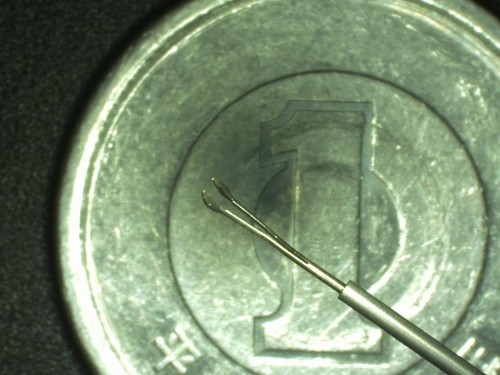
本事例では、カンシ(鉗子)の先端部と軸部で大きく径が異なる形状を、スウェージング加工と切削加工の組み合わせで製作しています。先端部は太く(1.5Φ)、軸部は細く(0.3Φ)という極端な径差を持つ形状であり、まずスウェージング加工によって軸部を所定の細径まで絞り込みます。
その後、軸部に対して切削加工を施し、必要な寸法精度や表面性状を確保しています。仮にこの形状を全て切削加工で仕上げようとすると、0.3Φという極細部分では素材のたわみや振動が発生しやすく、加工そのものが非常に困難になります。
スウェージングで素材の繊維組織(メタルフロー)を断ち切らずに径を絞れるため、細径部でも強度を保持したまま成形できる点が大きなメリットです。
チタン精密加工の用途と複合加工技術の可能性
本事例のような鉗子形状の部品は、医療・歯科分野をはじめ、精密機器や電子部品の組立用ツールなど、さまざまな業界で求められています。チタン素材を採用することで、軽量でありながら高強度、さらに耐食性や生体適合性といった付加価値を製品に持たせることが可能です。
全てを切削加工で製作することが困難な形状であっても、スウェージング加工を組み合わせることで製作が可能になるという点は、チタン加工における設計自由度を大きく広げます。先端部と軸部で径が大きく異なる複雑形状や、極細部を含む精密部品の製作において、こうした複合加工技術は今後もますます重要性を増していくと考えられます。
チタン精密加工をご検討の際は、スウェージングを含めた加工プロセス全体の最適化が品質向上への近道となるでしょう。